陶瓷耐磨管道弯头的加工工艺与技术要点
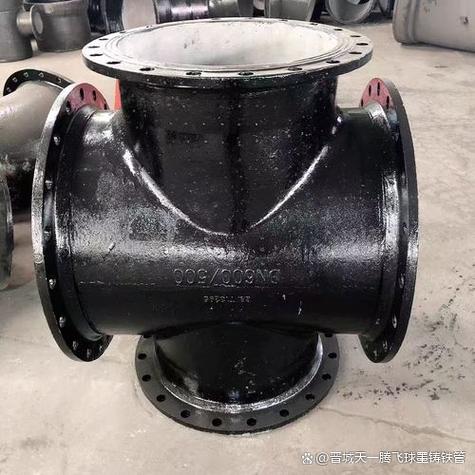
陶瓷耐磨管道作为一种高效耐磨的管道系统,广泛应用于电力、冶金、矿山、煤炭等工业领域中的磨损性物料输送。其核心部件包括直管、弯头、三通、异径管、阀门和软连接等,其中弯头因受力复杂、磨损严重而成为加工中的关键环节。本文将重点介绍陶瓷耐磨管道弯头的加工工艺与技术要点。
一、弯头加工的材料准备
陶瓷耐磨管道弯头通常采用外层钢管(或合金钢管)内衬耐磨陶瓷的方式制造。内衬陶瓷多选用氧化铝(Al2O3)陶瓷,含铝量一般在92%以上,硬度高(HRA≥88),耐磨性优异。加工前需根据弯头规格、曲率半径和输送介质特性选择合适的钢管和陶瓷片(或陶瓷环)。
二、弯头加工的主要工艺流程
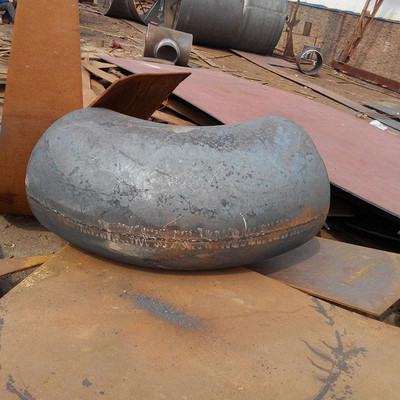
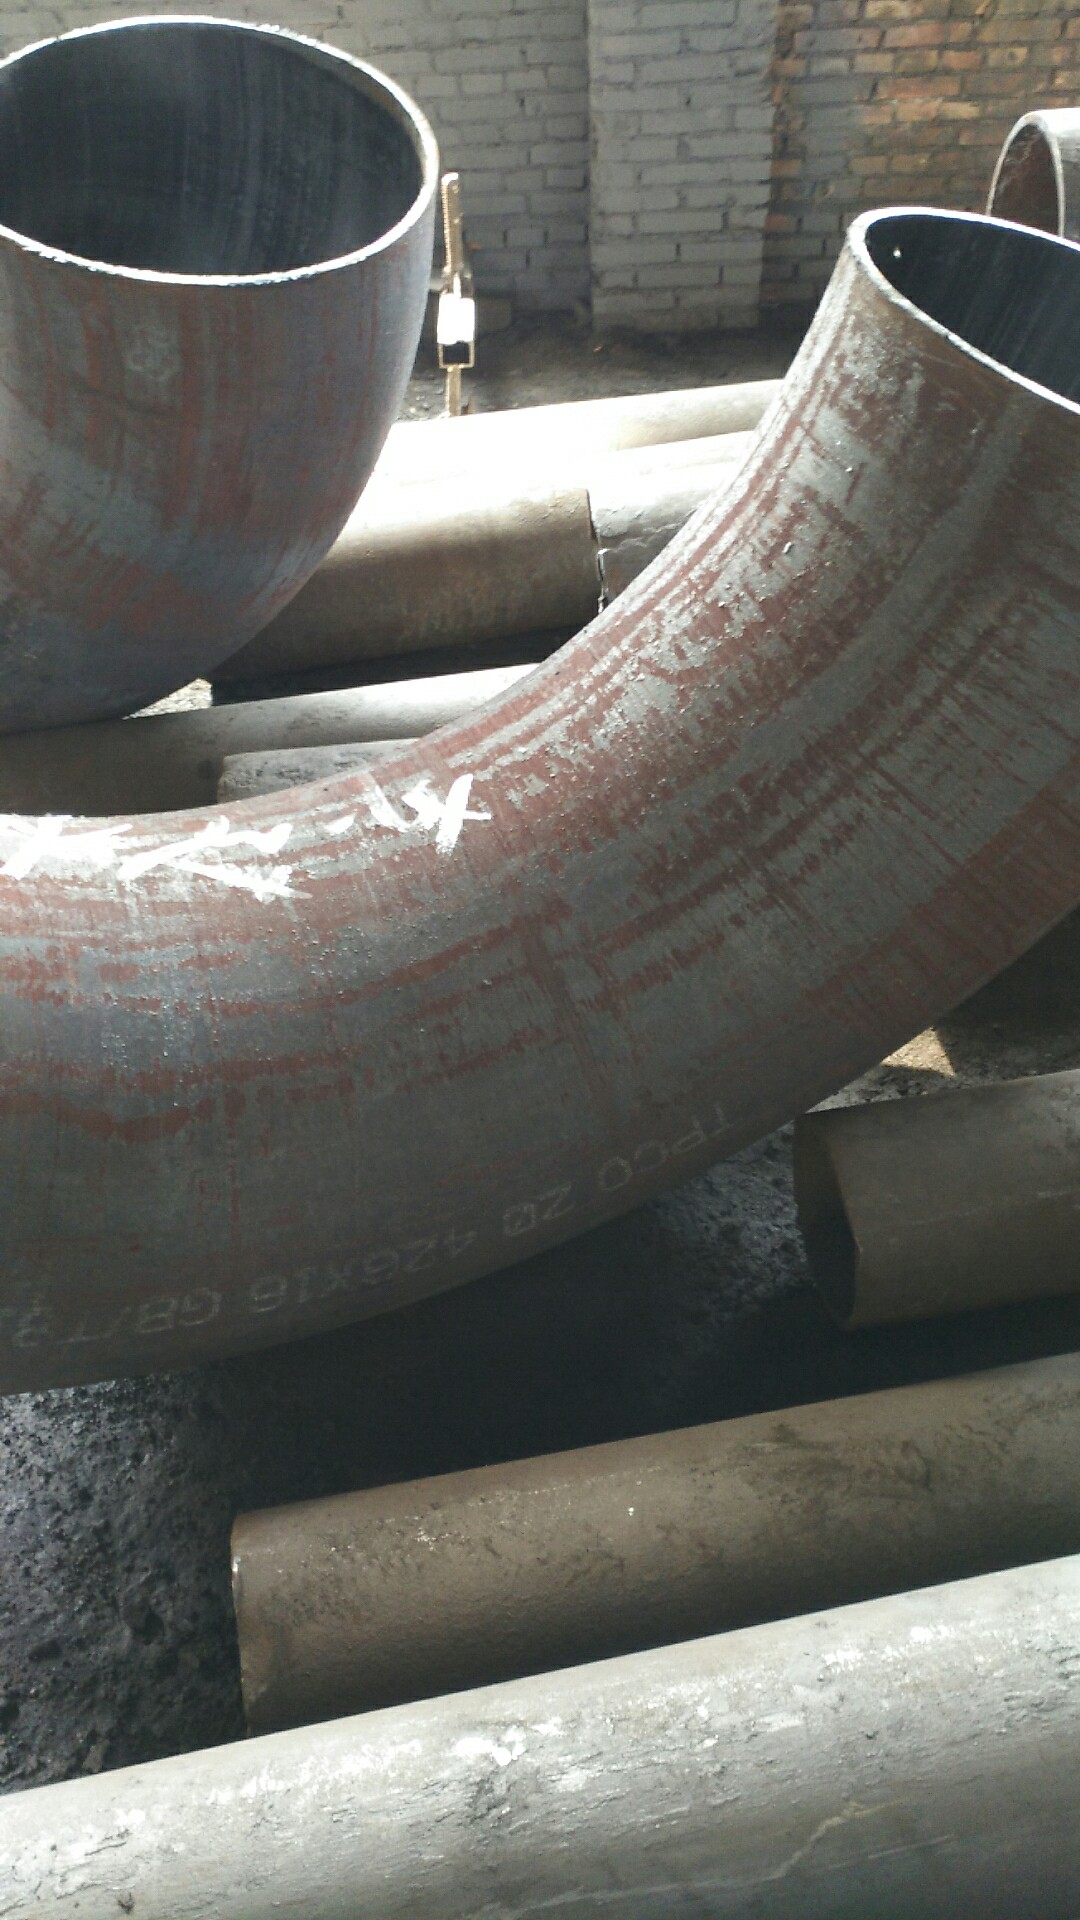
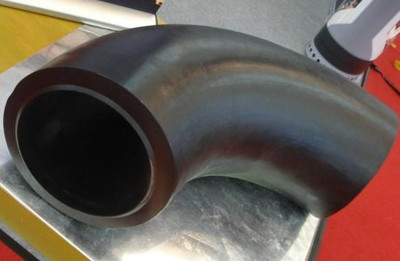
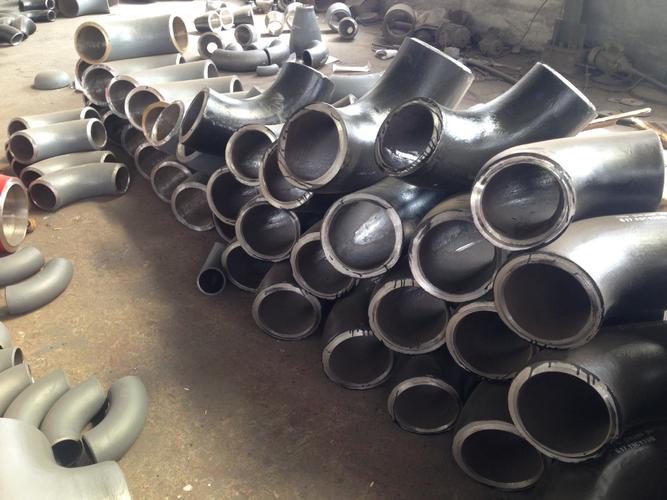
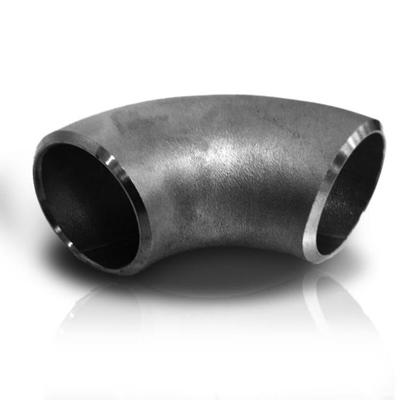
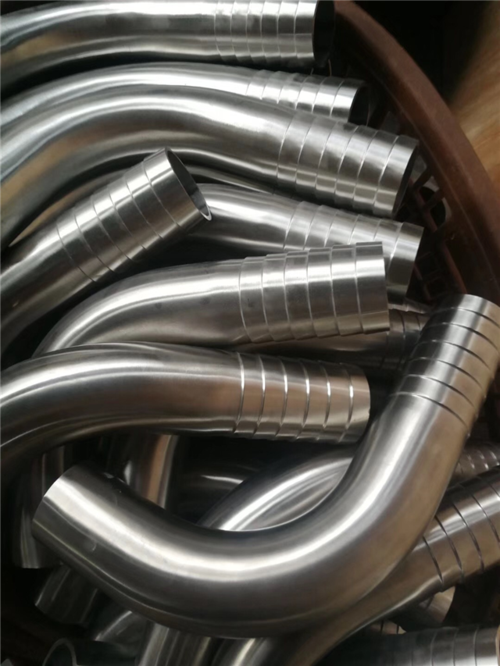
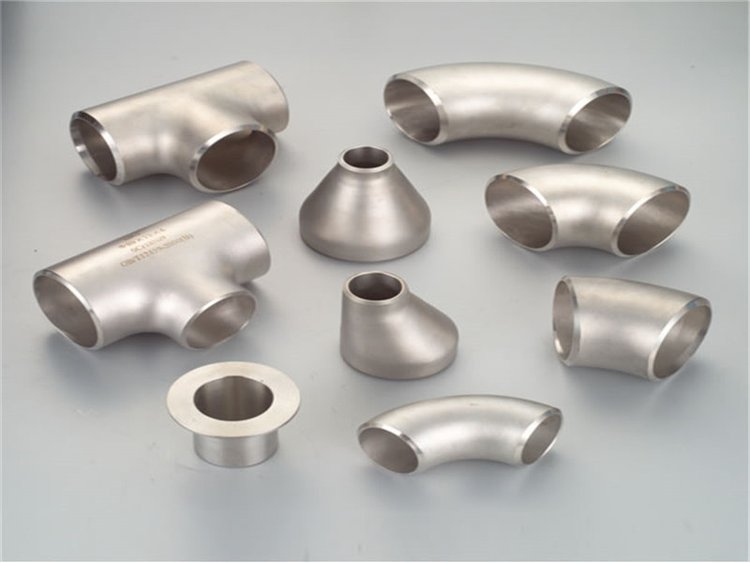
- 外壳钢管成型:根据弯头角度(常见45°、90°、180°)和弯曲半径,采用热煨弯或冷弯工艺将无缝钢管弯曲成型,并进行校圆和端面加工,确保尺寸精度。
- 陶瓷内衬预制:对于弯头,因形状弯曲,通常采用耐磨陶瓷片粘贴或镶嵌工艺。将陶瓷片按弯头内壁展开图进行切割、排版,并使用耐高温结构胶粘接于弯头内壁;部分产品采用陶瓷环串接或点焊固定方式增强可靠性。
- 整体装配与固化:将陶瓷内衬与钢管壳体组合,采用加温加压固化工艺使粘接层充分固化,保证陶瓷层与钢管紧密结合,避免运行中脱落。
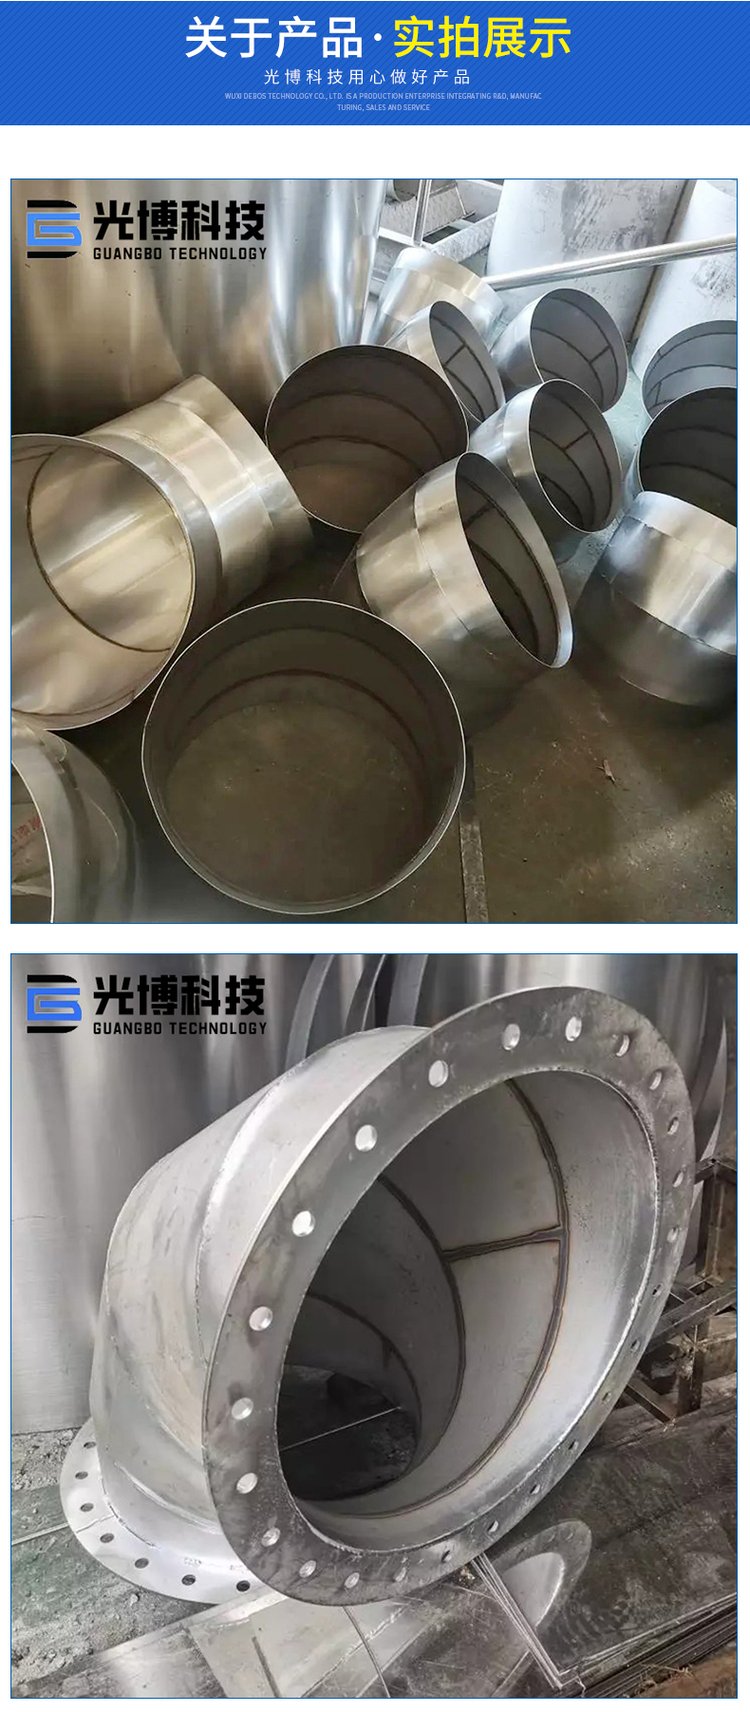
- 端部处理:加工法兰或焊接坡口,确保与直管或其他管件的连接密封性,必要时在端部加装耐磨护圈。
- 检验与测试:对成品弯头进行外观检查、尺寸检测和陶瓷层结合强度测试,并进行超声波或敲击检测。
三、加工技术要点
- 曲率半径与陶瓷排版:弯曲半径过小会加剧陶瓷片裁切难度和应力集中。通常优先选用1.5D及以上曲率半径,并通过合理的陶瓷片分块和错缝排版减少拼缝,提高内衬整体性。
- 粘接质量控制:粘接面须进行喷砂除锈和清洗处理,涂胶均匀,固化温度和时间的控制直接影响内衬牢靠性。建议采用韧性好、耐温性强的结构胶。
- 防脱落设计:对于高流速、大颗粒工况,可在陶瓷片背部设置燕尾槽或采用焊接锚固件(如碳化硅钉)进一步固定,防止陶瓷层在冲击下松脱。
- 整体耐磨匹配:弯头外弧面是磨损最严重部位,必要时可对该区域增大陶瓷层厚度或采用陶瓷环整体镶嵌工艺。
四、
陶瓷耐磨管道弯头的加工质量直接影响整个管道系统的使用寿命和运行安全。通过合理的材料选择、规范的成型工艺和严格的粘接控制,可确保弯头具备优异的耐磨性和结构可靠性,从而满足恶劣工况下的长期稳定运行。
如若转载,请注明出处:http://www.ysjunsheng.com/product/58.html
更新时间:2026-11-21 13:36:39